核心原理
铸件凝固时,金属液从液态变为固态会发生体积收缩。
大型铸铁件壁厚大、凝固时间长;如果厚大区域zui后凝固的地方得不到充足金属液补缩,就会形成细小、分散的小孔洞,就是缩松。
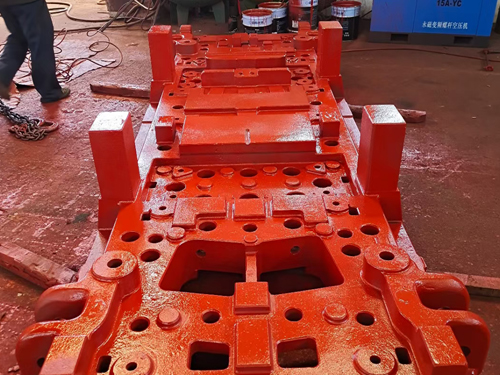
主要原因
1. 壁厚大,凝固时间长,石墨化膨胀利用不足(灰铁重点)
大型铸件截面厚,冷却速度慢。灰铸铁凝固时会析出石墨,产生石墨化膨胀,理论上可以抵消一部分凝固收缩。
但大件冷却过慢、凝固区间宽,石墨膨胀的压力容易从铸件壁向外释放,无法在内部形成自补缩;凝固后期金属液通道提前封闭,剩余收缩得不到补料,形成分散缩松。
2. 铸件结构:厚大截面、厚薄悬殊,热节大
厚大部位、转角、筋板相交处形成热节,是zui后凝固区域。热节处金属液凝固收缩,而浇冒口金属液提前凝固,补缩通道断开,无法补充收缩体积,产生缩松。
3. 浇冒口系统设计不合理
- 冒口体积不够、数量不足;
- 冒口放置位置不对,没有放在热节上方;
- 补缩通道过早凝固封闭,金属液无法输送到zui后凝固区域。
4. 熔炼与铁水成分影响
碳硅含量偏低,石墨化膨胀量小,抵消收缩能力弱;硫含量偏高,会增大凝固收缩、恶化流动性;铁水温度过高,液态收缩量变大,加剧缩松倾向。
5. 铸型刚度不足
砂型刚度差,在石墨膨胀的压力下,铸型向外鼓胀,铸件外形变大,相当于增加了需要填充的体积,内部更容易出现缩松。
6. 冷却速度不均匀
大件各部位冷却差异大,局部区域长时间处于液固共存状态,晶粒之间形成很多微小缝隙,金属液难以渗入填充,形成分散细小缩松(区别于集中的缩孔)。



