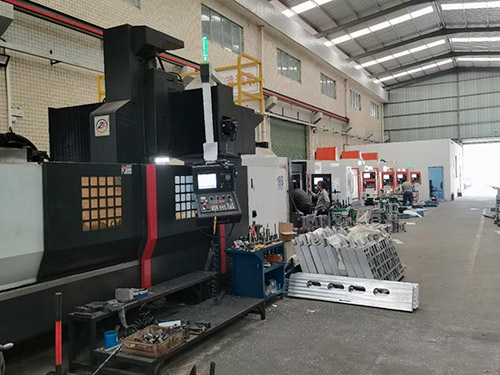
龙门数控加工主要是用大型龙门式机床对大尺寸工件进行铣削、镗孔、钻孔等精密加工,适合模具、风电等大型零件生产。那么,下面小编讲解一下龙门数控加工的操作规范要求:
一、人员与着装基本要求
1. 必须经培训考核持证操作;禁止多人同时操作一台机床,外人不得随意触碰面板。
2. 穿戴劳保:紧身工作服,长发必须戴工作帽;严禁戴手套操作旋转主轴;禁止穿凉鞋、拖鞋、宽松衣物。
3. 熟悉机床急停位置、安全门互锁、横梁平衡系统(动梁龙门重点)。
二、开机前检查规范(每日必做)
1. 气源、液压、润滑系统
- 气压:0.5~0.7MPa,排水;液压站压力、油位正常;润滑泵油位充足,检查导轨、丝杠油路出油正常。
- 动梁龙门:重点检查横梁平衡缸压力,压力不足禁止升降横梁。
2. 冷却、排屑:冷却液液位、浓度,冷却泵正常;清理工作台、导轨防护罩、行程开关附近铁屑杂物。
3. 电气与安全:检查急停按钮、安全门联锁、限位开关、警示灯;电缆无破损,接地可靠。
4. 工作台与工装:工作台面禁止堆放扳手、毛坯、工具;检查压板、螺栓、夹具完好无损。
5. 刀具:刀柄、主轴锥孔擦拭干净,无铁屑油污;检查刀具崩损、夹持力。
开机步骤
1. 先开总电源 → 气源 → 液压润滑单元;松开急停,上电等待系统自检。
2. 手动回参考点:优先 Z 轴,再 X/Y 轴;禁止快速移动时回零。
3. 空运转预热:低速空载运行 5~15 分钟,检查主轴、各轴运行有无异响、振动、漏油漏气,确认无报警再上料。
三、工件装夹规范(龙门大件重点)
1. 重型工件吊装必须选用合格吊具、钢丝绳,专人指挥,防止碰撞工作台、龙门横梁、主轴头。
2. 工件基准面清理干净,打表找正;压板、垫块位置合理,受力均匀,防止加工中窜动、工件变形。
3. 铸件 / 厚板大件:粗加工后建议松压板释放应力,重新校平再精加工,减少应力变形。
4. 装夹完成后,确认压板、螺栓不会和刀具、主轴干涉;工件重量不得超过机床工作台额定载荷。
四、程序、对刀与试切规范(防撞机核心)
1. 程序必须先在电脑仿真或机床图形模拟校验;重点检查Z 轴高度、干涉区域、超长行程,龙门行程大,容易发生跨区域撞刀。
2. 核对刀号、刀具长度补偿、半径补偿、工件坐标系 G54~G59,参数输入后复核。
3. 新程序首件:单段模式、低倍率进给(25% 及以下),刀具抬高于工件上方,先空跑一遍;确认坐标、移动方向无误,再下刀试切。
4. 试切过程全程盯控;自动运行中严禁修改参数、程序,如需修改必须暂停 / 停机后再操作。
5. 换刀前检查刀库刀号、刀爪,防止乱刀;清理刀柄锥面,保证主轴拉紧。
五、加工运行中操作规范
1. 自动加工时关闭安全防护门,门联锁有效;主轴旋转状态禁止开门。
2. 加工期间操作人员不得擅自离岗;必须离岗时暂停机床。
3. 实时监控:主轴负载、切削声音、振动、温度、冷却液喷射;出现异响、抖动、冒烟、异常报警,立即按下急停,停机排查,禁止强行继续加工。
4. 严禁:手触摸旋转刀具、正在切削的工件;主轴运转时测量工件、清理铁屑;头伸入龙门框架内观察切削。
5. 清理铁屑必须停机,使用钩子、毛刷、吸尘器,禁止直接用手清理。
6. 禁止随意修改机床底层参数(螺补、间隙补偿、伺服参数),如需调整由设备工程师操作并备份。
六、加工完成后规范
1. 加工结束,主轴停止,各轴退到安全位置,将工作台移至合适位置。
2. 测量工件、拆卸工装、卸下刀具;刀具清理、吹净,入刀库或刀具架。
3. 清理工作台、导轨护罩、排屑器铁屑;擦拭机床,检查导轨润滑,做好防锈。
4. 关机顺序:暂停程序 → 复位 → 关闭系统电源 → 关闭液压、冷却、气源 → 切断总电源。
5. 填写设备运行记录、点检表,记录异常、报警情况。
七、专项风险(龙门特有)
1. 动梁龙门:横梁升降前确认区域无干涉,平衡压力不足严禁升降;横梁锁紧到位后再加工。
2. 大件长行程:热变形影响大,长时间精加工建议机床充分预热,环境温度稳定;长尺寸件注意热胀冷缩。
3. 长刀具悬伸:减小悬伸量,降低切削参数,抑制振纹。
4. 碰撞后果严重:一旦撞机,必须停机,检查主轴、丝杆、光栅、横梁精度,确认合格后方可复工。
八、禁止行为清单
❌ 超工作台额定载重吊装工件
❌ 不仿真、不试切直接跑新程序
❌ 自动运行状态打开防护门
❌ 戴手套操作主轴旋转部分
❌ 强行修改机床系统参数
❌ 机床运行时伸手进入加工区域
❌ 急停当作常规停机使用(仅紧急情况)



