生铁铸造(以灰铸铁为主,球铁由生铁基础改性)核心技术优势,对比铸钢、锻造、焊接结构件,优势集中在铸造工艺性、材料自带性能、生产经济性三大块,也是机床底座、泵阀、箱体大量选用的原因。下面
生铁铸造厂小编给大家介绍一下:
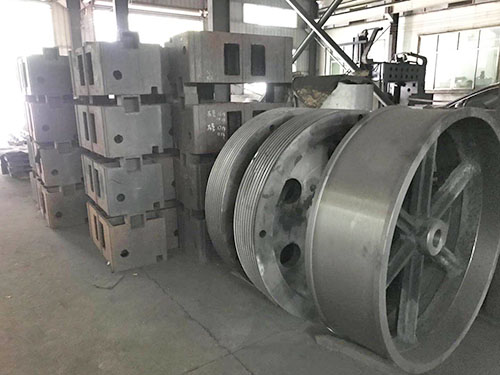
一、铸造工艺性能优势(核心,车间感受明显)
1. 流动性极好,适合复杂型腔、薄壁件
生铁碳硅高、接近共晶成分,熔点低(1150℃左右,浇注一般 1320~1450℃,远低于铸钢),铁水流动填充能力强,可做复杂流道、内腔、3~5mm 薄壁,不容易冷隔、浇不足;铸钢很难做这类薄而复杂结构。
2. 凝固收缩小,自带石墨膨胀补缩,缩孔缩松风险低
凝固析出石墨会产生体积膨胀,抵消大部分凝固收缩;冒口可以做很小,部分简单件甚至可以少冒口 / 无冒口,成品率更高、工艺出品率高(75%~85%,铸钢大多只有 45%~60%),对工艺设计压力小很多。
3. 热裂倾向低,尺寸稳定性更好
线收缩小,铸件开裂概率低于铸钢;模样收缩量稳定,批量生产尺寸一致性更容易控制。
4. 熔炼门槛更低
中频炉、冲天炉都能稳定生产;不需要超高熔炼温度,能耗更低,炉衬、浇包损耗更小,炉前调整成分、孕育操作成熟、可控性强。
二、材料使用性能优势(石墨带来的独有特性)
1. 减震吸震能力强
片状石墨相当于内部阻尼,灰铸铁减震能力是铸钢的 5~20 倍,快速吸收振动、抑制共振降噪;机床床身、机架、压缩机底座首选这个特性,保证设备精度稳定、减少紧固件松动。
2. 自润滑耐磨性能优秀
石墨是固体润滑剂,摩擦表面可以储油,导轨、活塞环、阀体滑动面不容易拉毛咬死;适合摩擦副零件。
3. 抗压强度高
灰铸铁抗压性能很好,抗压强度可达抗拉的 3~4 倍,适合底座、配重、承压壳体这类受压工况零件。
4. 导热性能良好
石墨导热好,散热均匀,适合缸体、缸盖这类需要散热的部件。
三、机加工与后续加工优势
1. 切削加工性好
石墨割裂基体,切削时断屑顺畅,切削阻力小、刀具磨损低,切削速度可比铸钢提高不少,加工工时和刀具成本明显下降;抛丸、打磨清理也更轻松。
2. 表面可控、适配电镀
只要控制好气孔、开口砂眼,铸件抛丸后表面均匀稳定;适合做镀锌、镀镍等滚镀 / 挂镀;缺点就是一旦有开放气孔,药水藏孔容易电镀起泡,这点是管控重点。
四、生产与成本优势
1. 原料易得、可大量回用
可以搭配回炉料、废钢调配成分,回收利用率高,原材料成本低于铸钢件、锻件;适合单件、小批量、大批量各种模式,湿砂型、树脂砂都适配。
2. 一次成型,减少组装工序
复杂腔体、多筋、异形结构一次铸出,不用多块钢板焊接、机加工拼合,减少焊接变形、焊缝缺陷。
3. 热处理方案简单
只做去应力退火即可稳定尺寸;不像铸钢经常需要正火、调质等多道热处理。
五、拓展:生铁改球墨铸铁的延伸优势
在生铁基础上做球化 + 孕育,石墨变成球状,保留生铁优良铸造性的同时,强度、韧性大幅提升,可以替代很多铸钢件,兼顾铸造好做 + 力学性能高,曲轴、阀体大量使用。



