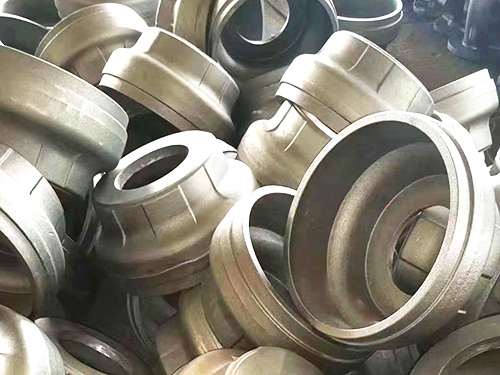
铸铁铸造重点规避问题分成熔炼成分、铁水处理、砂型砂芯、浇注系统、凝固补缩、铸件组织性能、后处理7 大类,同时区分灰铸铁、球墨铸铁特有风险。接下来由
铸铁铸造厂小编详细说明一下:
一、熔炼与成分要避免
1. 碳硅失调
碳硅过低:流动性差、易浇不足、薄壁白口硬脆;碳硅过高:石墨粗大、强度下降、容易石墨漂浮(球铁尤其明显)。
2. 硫超标(球铁头号大忌)
S 高会消耗球化剂镁,造成球化不良、球化衰退、渣多、热裂;球铁原铁水必须前置脱硫,灰铁硫也要控制区间,防止热脆。
3. 磷偏高
磷高产生磷共晶,冷脆性上升,容易冷裂、耐压渗漏;承压件磷严控低。
4. 有害杂质超标
铅、铋、钛、砷等微量元素,会破坏球化、造成异形石墨、点状夹杂;回炉料要分选,长期积攒杂质必须清炉。
5. 过热温度失控
温度太低:孕育效果差、白口;温度过高:氧化严重、烧损大、晶粒粗大、收缩加大;铁水静置时间过长,孕育衰退(石墨形态恶化)。
6. 回炉料杂乱混用
不同材质、带油漆镀层、锈蚀严重、含外来合金的废料混投,成分漂移、夹杂、气孔批量爆发。
球铁额外:残余镁过高→渣多、皮下气孔;镁过低→球化差。
二、铁水处理、孕育 / 球化环节避免
1. 孕育不足、孕育滞后、孕育衰退
不做随流孕育只做一次出铁孕育:厚大件后期石墨粗、局部白口、硬度不均;孕育剂受潮、结块失效。
2. 球化处理操作失误(球铁)
包底放置不当、反应过猛喷溅;处理后等待太久才浇注,镁损耗,球化衰退,一整包报废;扒渣不干净,二次氧化渣带入型腔。
3. 除渣不到位
浮渣、氧化渣没有充分上浮扒除;茶壶包、挡渣结构失效,渣随铁水进型腔,形成夹渣、渣孔、渗漏。
4. 铁水吸气
潮湿合金、潮湿浇包、潮湿出铁槽,铁水吸氢,后期皮下气孔。浇包必须烘干预热。
三、砂型、砂芯体系避免
1. 水分超标(潮模砂常见)
水分高 → 大量水汽,皮下气孔、呛火、炸箱;水分过低,型砂韧性差、掉砂、冲砂。
2. 砂型紧实度不足
软砂型,铁水静压力把型壁撑开 → 胀砂、多肉、壁厚超差,伴随缩孔缩松;紧实不均,局部塌砂、掉砂、夹砂结疤。
3. 砂芯发气量大、排气差
树脂砂、覆膜砂芯发气高,芯排气通道堵死;砂芯未充分固化、烘干,浇注产气排不出去形成气孔。
4. 砂芯定位不稳、芯撑失效
砂芯浮力顶起、偏移、断裂 → 壁厚偏差、断芯夹砂;芯撑生锈、不干净,形成夹杂、渗漏点。
5. 涂料缺陷
涂料脱落、刷涂厚薄不均、漏刷:热节厚壁处粘砂;涂料耐火度不足,铁砂烧结,打磨加工困难。
6. 合箱杂物、浮砂未吹净
型腔里落砂、粉尘、碎屑,直接形成砂眼、夹杂;合箱压砂、跑火、抬箱。
四、浇注工艺与浇注系统要避免
1. 紊流冲击、卷气卷渣
内浇口直冲砂芯、型壁;流速过快、飞溅,铁水氧化,卷入空气,气孔、冲砂。原则:平稳充型、先挡渣再补缩。
2. 排气不畅
型腔高点、末端没有排气槽 / 排气针;浇注太快,气体背压,浇不足、呛火气孔。
3. 浇注温度不合理
低温:冷隔、浇不足、流痕、薄壁白口;超温:氧化加剧、收缩变大、晶粒粗大、砂型容易冲坏。
4. 浇注速度不当
全程快浇:排气来不及;全程慢浇:前端铁水降温结壳,冷隔、冷豆。正确:快充型、平稳、末期慢浇补压。
5. 浇口杯不存液、挡渣失效
浇口提前见底,浮渣被吸入横浇道;横浇道不做集渣、滤渣结构,渣直接进型腔。
五、凝固补缩,避免缩孔、缩松、变形
1. 热节没有识别,冒口 / 冷铁设计错误
厚大交接圆角、轮毂、法兰热节没有补缩;冒口模数小于热节,冒口先凝,补缩通道断,内部缩松(承压件渗漏元凶);球铁虽然有石墨自膨胀,但厚大热节依然容易缩松。
2. 补缩通道被过早凝固封闭
内浇口过早凝固,冒口和铸件断开。
3. 冷却梯度紊乱
壁厚突变、尖角,冷却差大,热应力集中;没有冷铁均衡凝固节奏。
4. 开箱过早
铸件温度还在脆性区间强行落砂,热裂、冷裂、变形翘曲;大件、球铁更要缓冷。
5. 铸件结构尖角、厚薄突变
设计尖角,应力集中、裂纹;厚薄悬殊,凝固不同步,变形、缩松。
六、组织与性能缺陷(需要规避)
1. 白口组织:边角薄壁、冷却过快、孕育不足,出现渗碳体,硬、难加工,容易崩刀。
2. 石墨异常:灰铁石墨粗大、D/E 型石墨;球铁球化等级差、蠕虫状、片状石墨、石墨漂浮(上部富集),强度、延伸率不合格。
3. 硬度不均:同一铸件不同位置硬度差别大,加工稳定性差。
4. 渗漏缺陷:显微缩松、渣孔、气孔连通,水压气密不合格,阀体泵体高发。
七、裂纹、变形、外观缺陷
1. 热裂:凝固末期晶间开裂,断口氧化;根源 S 高、尖角、补缩不良、型砂退让性差,阻碍收缩。
2. 冷裂:冷却后受拉应力断裂,断口光亮;磷高、开箱急冷、磕碰、壁厚差大。
3. 冷隔、流纹:两股铁水汇合没有熔合,界面缝隙,受力容易断。
4. 粘砂、夹砂结疤、多肉、错箱**:砂型、工装、合箱精度问题。
八、配套容易忽略的风险(关联你前面阳极氧化、环保)
- 铸件表面含砂、夹渣、气孔,后续机加、阳极氧化后容易针孔、发黑不良;
- 铸造废气、废砂、废渣、水处理;废砂回用不筛选,反复带入杂质、粉尘,循环放大缺陷。



