龙门加工中心是一种双立柱加顶梁形成门式框架的大型数控机床,专门用来加工大型复杂工件,精度高、承载能力强,广泛应用于汽车制造等领域 。那么,下面小编介绍一下影响
龙门加工中心价格的核心因素:
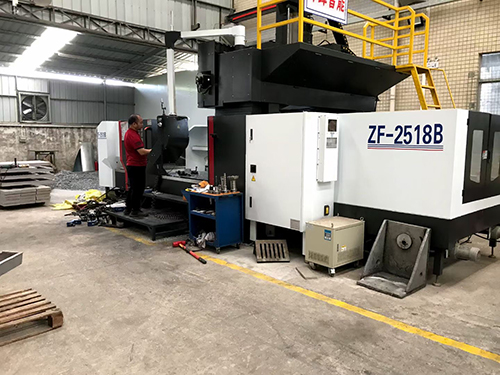
1. 结构规格(基础)
- **工作台尺寸、行程**:X/Y/Z 行程越大、工作台面越大,铸件、导轨、丝杆、床身用料越多,价格明显上涨;
- **龙门宽度(门宽)**:门宽越大,横梁、立柱刚性要求越高,成本上升很快;
- **载重**:工作台载重,轻载(几百 kg)、中型(2–5 吨)、重型(10 吨以上),重型龙门铸件加厚、导轨、丝杠、减速机全部升级;
- **型式**:
- 定梁龙门(横梁固定):刚性好、价格偏高;
- 动梁龙门(横梁上下跑):大 Z 行程常用,结构复杂,更贵;
- 动柱龙门:适合超长工件,成本更高;
- 小型龙门雕铣机(轻型龙门):便宜,很多商家会混叫 “龙门”。
重点区分:**龙门雕铣 ≠ 龙门加工中心**,刚性、切削能力差距巨大,价格差几倍。
2. 主轴系统(差价大头)
- 主轴类型:皮带主轴便宜;直联主轴贵;电主轴(高速)更贵;
- 转速:6000rpm 常规便宜;12000、18000、24000rpm 高速主轴加价;
- 功率、扭矩:重切削需要大扭矩主轴,价格高;
- 主轴配置:是否带**中心出水 C.T.S、主轴油冷、主轴定位、锥度(BT40/BT50/HSK)**;BT50 比 BT40 贵很多。
3. 传动与导轨方案(刚性 + 精度分水岭)
- 导轨:
- 线轨(线性导轨):速度快、轻型、价格低,适合模具、精加工;
- 硬轨(矩形滑动导轨):刚性强、抗冲击,适合铸铁、钢件重切削,成本更高;
- 线硬复合轨:折中方案,价格介于两者之间;
- 丝杠:国产丝杠便宜;
- 驱动:普通伺服 vs 高精度绝对值伺服;是否光栅尺闭环(**带光栅尺闭环会贵不少**,精度稳定、补偿好)。
4. 轴数、联动功能
- 三轴龙门:基础款,便宜;
- 三轴 + 分度头(第四轴):加价;
- **五轴龙门(五联动)**:价格直接上一个大台阶,结构、RTCP、系统、校验成本高很多;
- 双主轴、双刀库、双工作台交换:大幅度加价,适合批量生产。
5. 数控系统(差价很明显)
从低到高大致梯队:
同一款龙门,换系统差价经常几万到十几万,还要看是否带模具包、高速高精功能包。
6. 刀库、辅助功能
- 刀库类型:斗笠刀库便宜;圆盘刀库、链式刀库贵;刀位越多越贵;
- 是否带刀臂、换刀速度;
- 选配:**中心出水、高压出水、油雾收集、自动排屑机、螺旋排屑、油水分离、自动润滑、恒温冷却、冲屑、防撞、在线测头、对刀仪**;每一项都是加价项。
7. 精度等级、出厂标准
- 普通级(模具、普通机加工);
- 精密级、超高精密级:铸件时效处理(粗时效 + 二次时效)、精密研磨、激光干涉补偿、球杆仪检测;时效成本高,周期长,价格上浮;
- 精度承诺:定位精度、重复定位精度要求越高,成本越高。
8. 铸件工艺与出厂配置(容易被忽略)
- 铸件材质:普通灰铁 HT250 / HT300;是否树脂砂铸造;有没有充分去应力(很多低价机简化时效,后期容易变形);
- 防护:简易钣金防护 vs 全封闭加厚防护、防爆、防尘防水;
- 润滑、冷却、气动组件品牌:国产杂牌 vs 台湾、日本品牌。
9. 品牌、产地、售后
- 一线进口(德、日)>台湾一线>国内知名大厂>小厂组装机;
- 大厂:图纸、工艺、检验标准完善,溢价高;小厂组装机配置看着一样,铸件、装配、补偿省成本,价格低,但刚性、稳定性差;
- 售后:是否包含上门安装调试、质保年限、上门服务、备件库,质保长、服务好的报价更高。
10. 订单附加需求
- 定制:加高门宽、加长行程、特殊工作台、防振地基配套、防爆、特殊喷漆、改造防护罩;
- 付款方式、交期:加急订单会有加价;
- 配套:是否含地基图纸、吊装、运输、安装、培训。



