铝合金铸铝是把铝熔化成液态,浇入模具冷却成型;和挤压 / 轧制的变形铝(铝型材、铝板)是两大分支,优势是直接做复杂内腔、异形结构,不用大量机加。那么,下面
铝合金铸铝厂家小编介绍一下使用铝合金铸铝的优缺点:
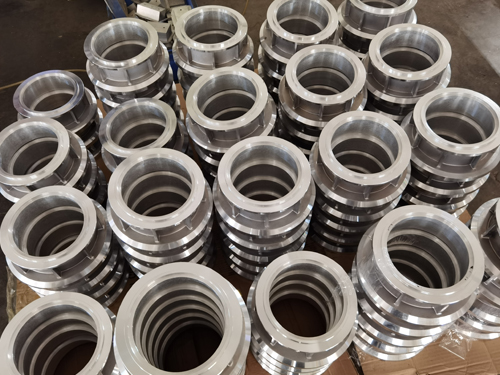
✅ 优点
1. **成型能力强**:液态浇注,能直接做出复杂内腔、曲面、加强筋、异形壳体,很多件一次成型,大幅减少 CNC 加工,适合壳体、泵体、支架、电机壳。
2. **密度小、轻量化**:密度约 2.6~2.7g/cm³,比铸铁、钢轻很多,减重效果明显。
3. **导热导电性优秀**:散热好,适合散热壳体、阀件、电机散热座。
4. **切削加工性较好**:大部分铸铝容易车、铣、钻孔,刀具损耗低。
5. **可热处理强化(部分牌号)**:A356/ZL101 等可以做 T6,强度、硬度提升明显;表面也能做阳极氧化、喷涂、电泳。
6. **原材料成本适中**:铝料回收利用率高,回炉料可以反复使用,大批量生产经济性不错。
7. **耐腐蚀优于普通碳钢**:铝表面天然形成氧化膜,在干燥大气环境防锈能力好。
❌ 缺点
1. **力学性能低于锻铝 / 挤压铝**:晶粒粗大,容易存在缩松、气孔,同样牌号下强度、延伸率、抗疲劳不如 6061、7075 这类变形铝。
2. **内部缺陷风险高**:容易产生气孔、针孔、缩松、夹渣、氧化皮;**高压压铸件气孔多,一般不能做 T6 热处理、不能承压检漏、焊接受限**。
3. **铸造工艺限制壁厚**:砂铸太薄容易浇不足,一般≥3mm;压铸可以做到 1mm 左右,但薄壁件容易冷隔。
4. **热稳定性一般**:高温下强度下降明显,不适合长期承受高温载荷。
5. **气密性、承压不稳定**:厚大位置容易缩松,做耐压件需要 X 光探伤、浸渗补漏,增加成本。
6. **铸造容易热裂**:转角尖角、壁厚突变位置容易开裂,设计必须加圆角、合理渐变壁厚。
7. **表面质量差异大**:砂铸表面粗糙,需要打磨;压铸表面好,但会有流痕、水纹、起皮。
8. **焊接受限**:含硅高的压铸铝(ADC12)焊接难度大,气孔倾向严重;A356 焊接相对好一点,但也容易出问题。



