重力铸造是指金属液在地球重力作用下注入铸型的工艺,又称重力浇铸,广义包括砂型、金属型等铸造方式,狭义专指金属型浇铸 。其核心原理是利用熔融金属自重填充模具型腔,无需额外加压设备,经冷却凝固后获得铸件。接下来
重力铸造厂小编总结一下重力铸造的模具成本高的问题,仅供参考:
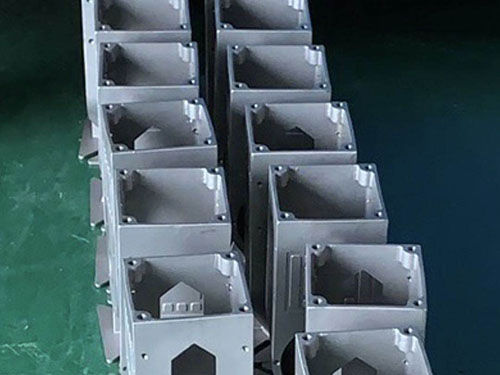
一、价格区间参考(铝合金金属型重力模,国内行情)
材质大多用 H13 / 4Cr5MoSiV1,热处理淬火;简单小模用 P20、Cr12MoV
1. **简单小件,无砂芯、结构简单**(小阀体、小支架,外形简单,无倒扣)
单套:**3000~8000 元**
2. **中等铸件,1~2 个砂芯,常规壳体、泵体**(常见)
单套:**8000~25000 元**
3. **大件、多砂芯、多滑块、复杂型腔(缸盖、水冷电机壳、液压阀体)**
单套:**25000~60000+**
4. **黄铜重力铸造模**:铜液温度高,模具损耗更快,材料和热处理要求更高,同尺寸一般比铝模贵 30%~80%
对比参考:
- 砂型木模 / 树脂模:几百~两三千,便宜,但一次性 / 寿命很短
- 高压压铸模具:同尺寸同复杂度普遍 **5 万起步,复杂件十几万很常见**
二、拉高模具成本的关键因素
1. **砂芯数量**
重力很多壳体要内置砂芯(形成内孔、内腔),砂芯盒也是模具成本!砂芯越多、芯盒越多,价格涨得明显。不带砂芯的重力模便宜很多。
2. **滑块、抽芯、倒扣结构**
需要侧抽、滑块、油缸机构,加工和装配成本上升。
3. **材料等级与热处理**
- 普通:P20 预硬,适合小批量
- 量产长期稳定:H13 淬火(贵,但是寿命长、不容易龟裂、粘模)
很多低价模具用普通碳钢,浇几十模就开裂,看着便宜实际不划算。
4. **型腔数量**
单腔便宜;双腔、多腔,成本接近翻倍(重力铸造很少做多腔,大多单腔)
5. **表面要求、尺寸精度、机加工余量要求**
高精度、气密件,需要精加工、研配,工时更高。
三、模具寿命(影响单件摊薄成本)
- H13 正规热处理铝重力模:**2 万~8 万模次**维护使用,定期焊补、重抛
- 普通碳钢模:几千模就容易龟裂、掉皮、粘模
- 黄铜重力模:温度高,寿命短很多,几千模
四、成本逻辑(选型重点)
✅ 适合:批量几千~5 万件,需要气密、可以热处理,不想承担压铸高额模具费 → 重力铸造性价比很好
❌ 批量很小(几百件以内):重力模具成本偏高,优先砂铸
❌ 几十万大批量、薄壁件:优先高压压铸,虽然模具贵,但单件成本低、节拍快
五、补充避坑点
很多厂家报价只报**型腔本体,不含砂芯盒、工装、浇道镶件、备用镶块**,下单前一定要确认:报价是否包含芯盒、试模费、样品调试、前期修改。



